عملية طاحونة الأنابيب هي إجراء مفصل ومنهجي يحول شرائح الصلب المسطحة إلى أنابيب أو أنابيب فولاذية ملحومة. ويُعد فهم كل خطوة من هذه العملية أمرًا ضروريًا لضمان إنتاج أنابيب عالية الجودة تلبي معايير الصناعة. وفيما يلي شرح موسع للمراحل الرئيسية التي تنطوي عليها عملية طاحونة الأنابيب:
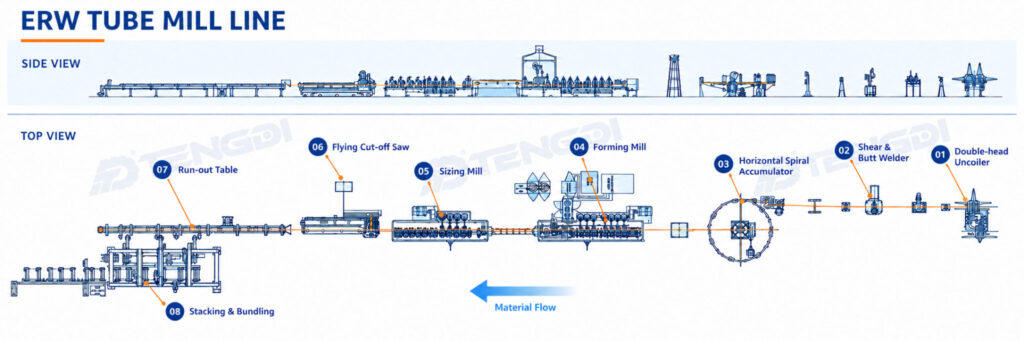
تُجرى العملية برمتها عادةً على خط إنتاج حديث لأنابيب ERW، حيث يتم دمج التشكيل واللحام والتحجيم والقطع في نظام تصنيع مستمر.
فك اللفائف وإعداد شريط الصلب
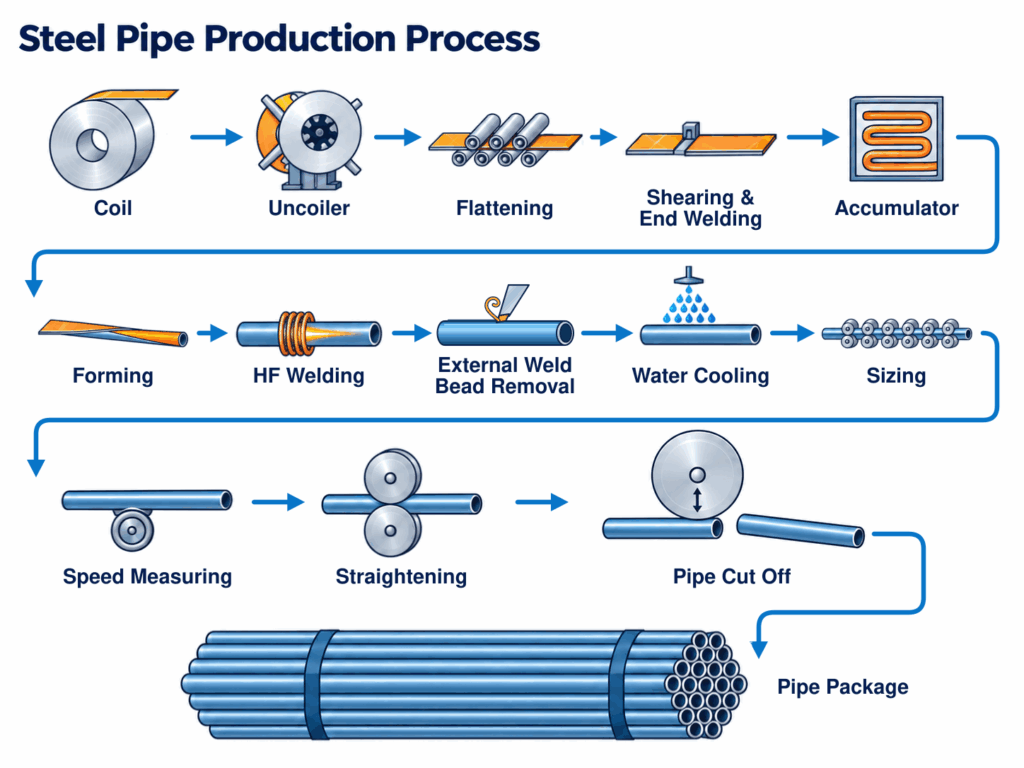
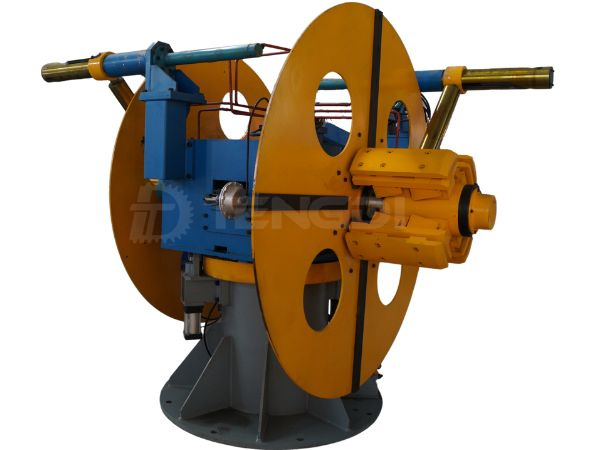
<فك اللف: تبدأ العملية بفك لفائف الصلب. يتم وضع لفائف كبيرة من الفولاذ على جهاز فك اللفائف، وهو جهاز يقوم بتغذية شرائط الفولاذ تدريجيًا في خط الإنتاج. وتعد هذه الخطوة ضرورية لضمان التدفق المستمر للمواد إلى مطحنة الأنابيب.
<التسطيح: غالبًا ما يمر شريط الفولاذ غير الملفوف عبر ماكينة التسطيح أو التسوية لإزالة أي انحناءات أو انحرافات لضمان أن يكون الشريط مسطحًا تمامًا وجاهزًا للتشكيل.
منشط لفائف الصلب
تجميع وجمع الأشرطة
سكينر وبلت بوت ويلدريقطع القاطع الطرف الأخير من الشريط الفولاذي المتجه للخارج والطرف الأخير من الملف التالي. ثم يربط لحام الذراعين الطرفين لإنشاء شريط متواصل واحد.
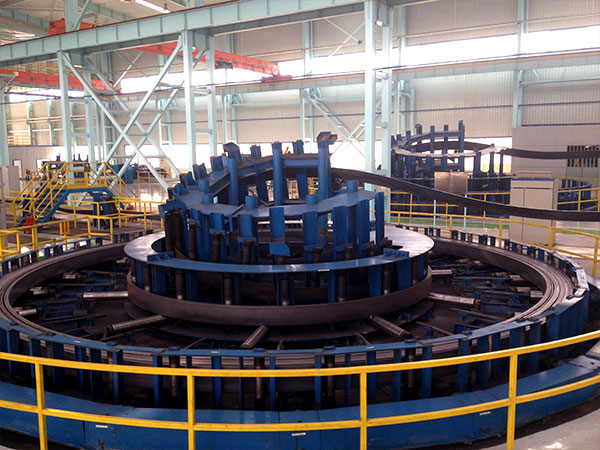
تراكم أفقييحتفظ المخزن بمخزون من شرائح الفولاذ قبل مرحلة التشكيل. أثناء قص وإدما أطراف الملف، يقوم مطحنة التشكيل بسحب شرائح من هذا المخزن. مع وجود مخزون كافٍ من الشرائح، يمكن لمطحنة الأنابيب ERW الاستمرار في العمل أثناء عملية تغيير الملف.
المجمع الأفقي للشريط
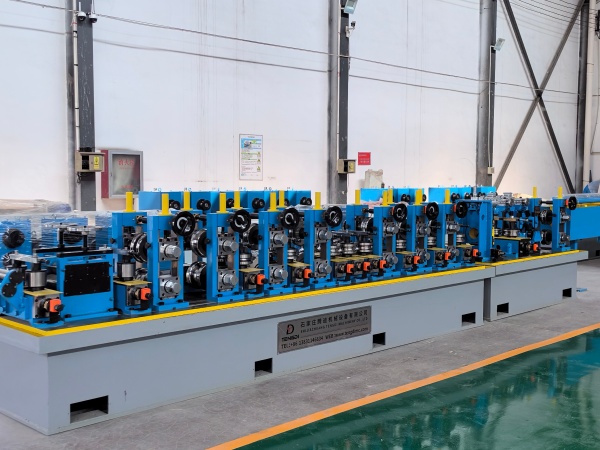
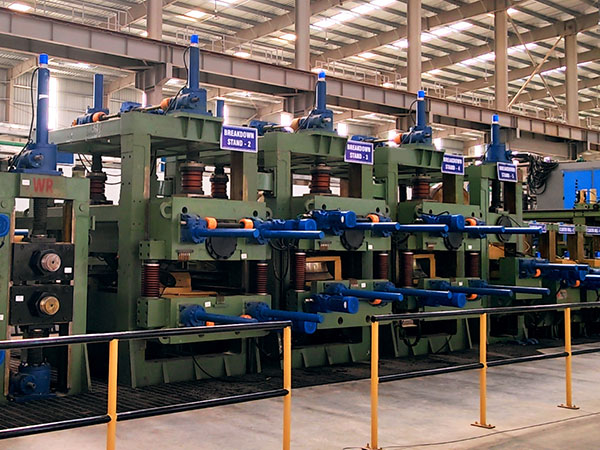
التشكيل
التشكيل الأولي: يتم تغذية الشريط الفولاذي في سلسلة من البكرات المعروفة باسم بكرات التشكيل. تقوم هذه البكرات بتشكيل الشريط المسطح تدريجيًا في شكل أسطواني. تتضمن عملية التشكيل مراحل متعددة، كل واحدة منها تجعل الشريط أقرب إلى الشكل الأنبوبي المطلوب.
تجهيز الحافة: قبل اللحام، يتم إعداد حواف الأنبوب المشكل للحام عن طريق إزالة أي نتوءات أو مخالفات. يضمن ذلك وجود خط لحام سلس وقوي.
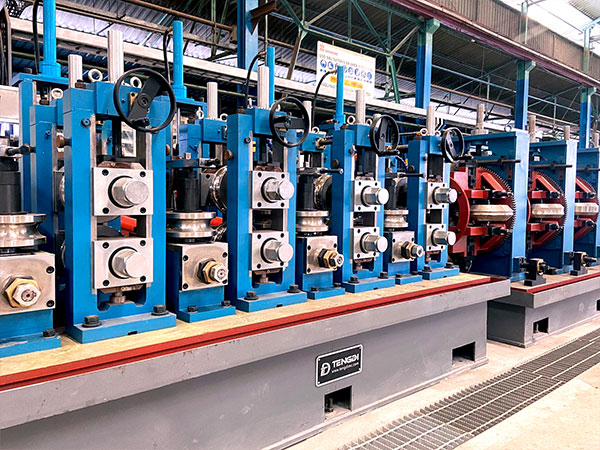
قسم تشكيل آلة الأنبوب
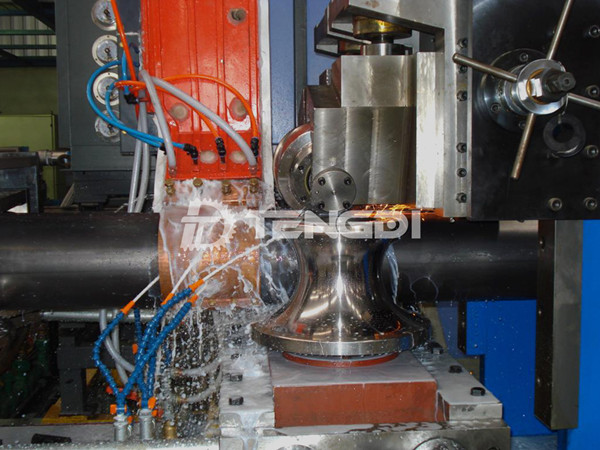
اللحام
اللحام بالمقاومة الكهربائية (اللحام بالمقاومة الكهربائية): واحدة من أكثر الطرق شيوعًا المستخدمة في مصانع الأنابيب هي اللحام بالمقاومة الكهربائية (ERW). في هذه العملية، يتم تسخين حواف الأنبوب المشكّل عن طريق تمرير تيار كهربائي عالي التردد من خلالها. وبمجرد تسخينها، يتم ضغط الحواف معًا لتشكيل لحام قوي دون الحاجة إلى مواد لحام إضافية.
اللحام بالحث الحثي عالي التردد (HFIW): هذه طريقة أخرى حيث يتم حث تيار عالي التردد في حواف الأنبوب، مما يخلق حرارة من خلال المقاومة الكهربائية. ثم يتم ضغط الحواف الساخنة معًا لتشكيل لحام. تُستخدم هذه الطريقة بشكل شائع لإنتاج الأنابيب عالية السرعة.
إزالة حلقة اللحامعندما يتم ضغط حواف الشريط الساخن معًا، يمكن أن يتشكل معدن متباعد في شكل بقعة مرتفعة على طول مفرق اللحام. عادةً ما يقوم أداة التقصي المباشر بتشذيب البقعة الخارجية. كما يمكن إزالة البقعة الداخلية عند الحاجة، وفقًا لمواصفات الأنبوب.
فحص سلامة اللحام: بعد اللحام، يتم فحص سلامة اللحام بعد اللحام من خلال طرق اختبار غير مدمرة مختلفة، مثل الاختبار بالموجات فوق الصوتية أو اختبار التيار الدوامي، للتأكد من خلو خط اللحام من العيوب.
محطة اللحام ذات التردد العالي
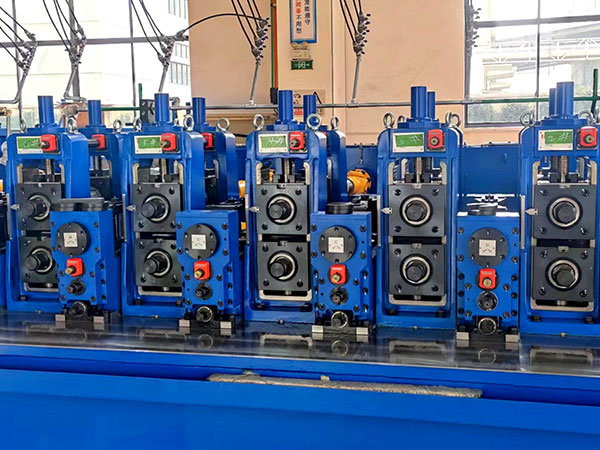
التحجيم والتشكيل
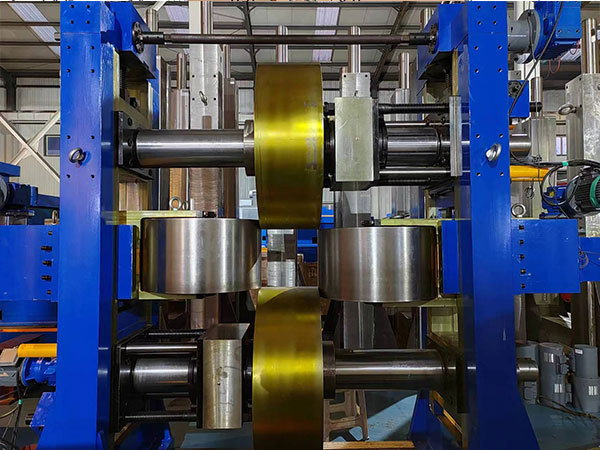
<التحجيم: بعد اللحام، يمر الأنبوب عبر مطحنة تحجيم، حيث يتم تشكيله بدقة حسب الأبعاد المطلوبة. تشتمل عملية التحجيم على بكرات متعددة تضبط قطر الأنبوب وتضمن سمكًا موحدًا على طول الأنبوب.
<التشكيل: بالنسبة للأنابيب المربعة أو المستطيلة، تتم معالجة الأنبوب الدائري في بكرات التشكيل التي تمنحه الشكل الهندسي المطلوب. هذه الخطوة ضرورية لضمان تلبية المنتج النهائي لمتطلبات الأبعاد المحددة.
التبريد والاستقامة
<التبريد: بعد التشكيل واللحام، غالبًا ما يتم تسخين الأنبوب إلى درجة حرارة عالية أثناء العملية. ثم يتم تمريرها بعد ذلك من خلال نظام تبريد، مثل التبريد بالماء أو الهواء، لخفض درجة الحرارة إلى المستويات الطبيعية. يساعد التبريد المضبوط على منع حدوث أي تشوهات أو اعوجاج في الأنبوب.
<الاستقامة: بعد التبريد، قد يخضع الأنبوب لعملية تقويم لتصحيح أي انحناءات أو تشوهات قد تكون حدثت خلال المراحل السابقة. وهذا يضمن أن يكون المنتج النهائي مستقيمًا تمامًا وجاهزًا لمزيد من المعالجة.
التقطيع والتشطيب
التقطيع حسب الطول: يتم تقطيع الأنبوب المستمر إلى أطوال محددة حسب متطلبات العميل باستخدام ماكينة القطع الطائر. تقوم هذه الماكينة بقطع الأنبوب بسرعة عالية وهو لا يزال في حالة حركة، مما يضمن الحد الأدنى من التعطيل لعملية الإنتاج.
عمليات التشطيب: اعتمادًا على التطبيق، قد تخضع الأنابيب لعمليات تشطيب إضافية. يمكن أن يشمل ذلك الخيوط أو الشطف أو الطلاء. على سبيل المثال، إذا كانت الأنابيب مخصصة للاستخدام في الهواء الطلق، فقد يتم جلفنتها أو طلاؤها لمنع التآكل.
شفرة القطع الجوية
فحص الجودة
فحوصات بصرية وفحوصات الأبعاد: بعد التقطيع، يتم فحص كل أنبوب بصريًا وقياسه للتأكد من مطابقته للمواصفات المطلوبة. ويتم رفض أي أنابيب لا تستوفي المعايير أو إرسالها لإعادة المعالجة.
الاختبارات غير المدمرة (NDT): بالإضافة إلى الفحوصات البصرية، غالبًا ما يتم استخدام طرق الاختبار غير المدمرة مثل الاختبار بالموجات فوق الصوتية واختبار التيار الدوامي والاختبار الهيدروستاتيكي لضمان سلامة الأنبوب، خاصةً على طول خط اللحام.
التعبئة والتغليف والشحن
التجميع : بعد اجتياز جميع فحوصات الجودة، يتم تجميع الأنابيب معًا بكميات محددة، وعادةً ما يتم ربطها بأشرطة فولاذية أو وضعها على منصات نقالة لسهولة التعامل معها.
<وضع العلامات: يتم وضع علامة على كل أنبوب بالمعلومات ذات الصلة، بما في ذلك الحجم ودرجة المادة وغيرها من المعرفات الضرورية لإمكانية التتبع.
الشحن: يتم بعد ذلك إعداد الأنابيب الجاهزة للشحن إلى العملاء، وغالبًا ما يتضمن ذلك تغليفها بعناية لحمايتها من التلف أثناء النقل.
آلة تعبئة الأنابيب الفولاذية
مصفاة أنابيب ERW في الخدمة
تم تصوير هذا الفيديو في مصنع لشركة TENGDI في أمريكا الجنوبية. تم تصميم الخط لإنتاج أنابيب فولاذية مستديرة ومربعة وأشكالًا مستطيلة. يتراوح مقاس الأنبوب المستدير خارج الخط بين 16 و63.5 مم.
ما يجب تحديده عند اختيار مطحنة أنابيب ERW
ابدأ بتركيب الأنابيب التي تخطط لصنعها. بالنسبة لكل حجم، قم بتسجيل شكل الأنبوب، والقطر الخارجي أو الأبعاد الجانبية، وسمك الجدار. وإذا كان متوفراً، فضع درجة الصلابة، وطول القطع، والحد الأقصى للإنتاج.


 English
 Español de México
 Русский
 العربية